秸秆基生物高分子材料在包装注塑行业的产品选型与定制要点
包装注塑行业的原料选择,正在经历一场从石油基向生物基的静默迁移。作为深耕秸秆综合利用领域的技术团队,江苏秸生高分子材料科技有限公司在近三年的产业化实践中,积累了关于秸秆基复合材料的真实应用数据——它并非简单替代,而是一套需要重新认知的选型逻辑。
一、秸秆基材料的性能边界与改性逻辑
秸秆纤维的引入会显著提高材料刚度,但冲击强度会呈非线性下降。以我们常用的40%秸秆含量配方为例,其弯曲模量可达3.8GPa,较纯PP提升约42%;但缺口冲击强度会降至35J/m左右,仅为PP的60%。这意味着选型时必须放弃“全能材料”的幻想,转而通过配方微调来匹配具体制品的受力场景。韧性不足的短板,可通过添加5%-8%的增韧剂或与可降解合成材料共混来弥补,但每增加一个百分点的助剂,成本就会上浮0.6-0.8元/公斤。
二、注塑工艺窗口的精准控制
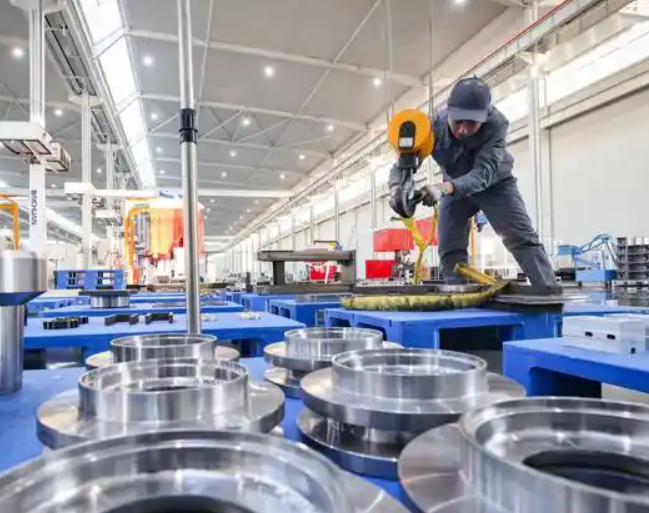
秸秆基复合材料的加工窗口远比传统塑料狭窄。我们的实测数据显示,料温需严格锁定在175-190℃区间——低于170℃时秸秆纤维无法充分浸润,制品表面会出现明显“鱼鳞纹”;超过195℃则纤维开始碳化,产生焦味和黑点。模具温度建议控制在40-60℃,保压压力较普通PP需提高10%-15%,以克服纤维取向带来的收缩率各向异性。
实际操作中有三个容易被忽视的细节:
- 干燥环节不可省略:秸秆纤维吸湿率高达6%-8%,未充分干燥(含水率低于0.5%)的粒料会导致制品气泡率上升3倍以上。
- 螺杆转速需下调:建议控制在80-120rpm,过高的剪切会切断纤维,降低增强效果。
- 排气设计要加宽:秸秆分解产生的挥发性气体量是纯塑料的2-3倍,模腔排气槽深度需增加至0.04mm。
三、选型决策的数据参照
为帮助客户快速判断适用性,我们整理了近期为包装行业客户定制配方时的对比数据。以某日化品牌的翻盖容器为例,采用30%秸秆含量的再生塑料原料,壁厚2.2mm,成型周期比PP延长4秒(从28秒增至32秒),但制品减重9%,且表面哑光质感在高端日化包装中反而成为差异化卖点。另一组托盘项目,使用生物基高分子材料替代ABS,耐热性从78℃提升至91℃(热变形温度HDT),同时每吨原料成本下降约1200元。
需要明确的是,秸秆基复合材料并不适合所有包装产品。我们建议优先评估以下场景:1)壁厚均匀的薄壁容器;2)对表面光泽要求不高的工业包装;3)有明确减碳诉求的出口订单。对于需要高透明度的食品盒或长期承受动态载荷的结构件,仍建议采用纯生物基高分子材料或与玻纤增强材料复合使用。
归根结底,秸秆基材料的应用不是一道简单的替换题,而是基于模具设计、成型工艺、成本模型三者协同的系统工程。我们提供从粒料配方到注塑参数优化的全流程技术支撑,让新材料技术研发的成果真正落地为产线上的稳定良率。